
رفع عیب تولید محصولات پلیمری؛ از تشخیص علت تا اصلاح فرایند
راهنمای رفع عیب محصولات پلیمری: بررسی رگه، حباب، شکنندگی، تابیدگی و مشکلات فیلم و اکستروژن؛ همراه با جدول تشخیص، ترتیب آزمون و خطاهای رایج.
فهرست مطالب(۲۰ بخش)
- رفع عیب تولید محصولات پلیمری؛ از تشخیص علت تا اصلاح فرایند
- قبل از تغییر تنظیمات، این پنج سؤال را جواب بدهید
- جدول سریع انتخاب مسیر عیبیابی
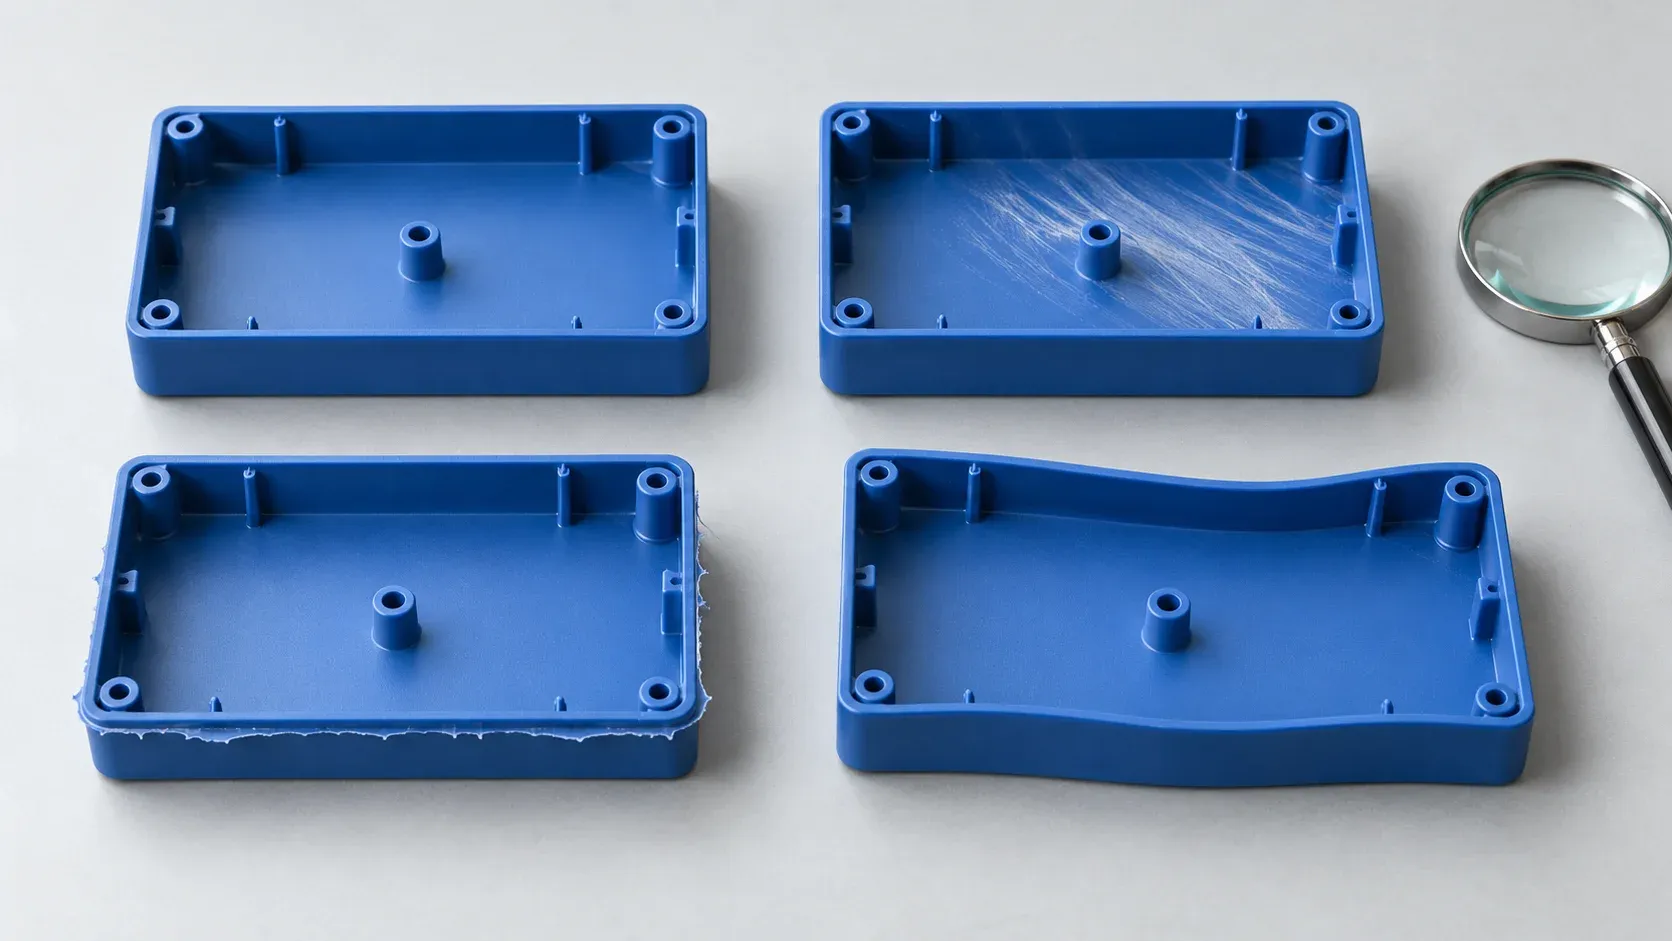
- رگهٔ نقرهای روی قطعه؛ خشککردن همیشه جواب نیست
- لکهٔ سیاه و سوختگی؛ اول محل تشکیل را پیدا کنید
- اختلاف رنگ و رگهٔ رنگی؛ این دو را جدا بررسی کنید
- حباب، حفره و فرورفتگی؛ هر فضای خالی از رطوبت نیست
- ناقصپرشدن قالب؛ فشار بیشتر آخرین جواب آماده نیست
- پلیسه؛ قالب و فرایند را همزمان ببینید
- تابیدگی و تغییر ابعاد؛ قطعه چه زمانی از شکل خارج میشود؟
- خط جوش و شکست کنار سوراخها
- شکنندگی؛ اول مشخص کنید چه چیزی و کجا میشکند
- پوستهپوستهشدن؛ فقط یک عیب ظاهری نیست
- عیبهای فیلم و اکستروژن؛ الگوی تغییر از خود عدد مهمتر است
- چسبندگی فیلم؛ آنتیبلاک و اسلیپ یک کار نمیکنند
- چه زمانی تعویض مستربچ یا افزودنی منطقی است؟
- چطور یک آزمون عیبیابی قابل اعتماد طراحی کنیم؟
- چه اطلاعاتی برای بررسی فنی ارسال کنیم؟
- چه زمانی میتوان گفت عیب برطرف شده است؟
- منابع فنی و مطالعهٔ بیشتر
رفع عیب تولید محصولات پلیمری؛ از تشخیص علت تا اصلاح فرایند
وقتی قطعهٔ پلاستیکی رگه میزند، فیلم به خودش میچسبد یا محصول هنگام مونتاژ میشکند، اولین تصمیم معمولاً تغییر دما، تعویض مواد یا افزودن یک افزودنی است. مشکل اینجاست که یک نشانه میتواند چند علت داشته باشد؛ و یک تغییر عجولانه ممکن است ظاهر محصول را بهتر کند، در حالی که علت اصلی باقی مانده است.
برای رفع عیب محصولات پلیمری، ابتدا نشانه و زمان شروع مشکل را ثبت کنید، آن را با آخرین تولید سالم مقایسه کنید و سپس یک فرضیهٔ مشخص را با آزمون کنترلشده بررسی کنید. انتخاب مواد، مستربچ یا افزودنی زمانی ارزش دارد که نقش آن در مسئله روشن شده باشد.
این راهنما برای تولیدکنندگان قطعات تزریقی، فیلمهای پلیاتیلنی و محصولات اکسترودی مانند لوله، شیلنگ و پروفیل تنظیم شده است. توصیههای اختصاصی هر فرایند جدا آمدهاند. دما، فشار، زمان خشککردن و درصد مصرف باید از مدارک گرید، محدودیت دستگاه و دستورالعمل تأییدشدهٔ همان خط گرفته شوند؛ یک تنظیم مشترک برای همهٔ پلیمرها وجود ندارد.
قبل از تغییر تنظیمات، این پنج سؤال را جواب بدهید
عیب دقیقاً چیست؟ «کیفیت بد شده» کافی نیست. بنویسید رگهٔ نقرهای، اختلاف رنگ، حفرهٔ داخلی، افت ضربه یا نوسان ضخامت دیده میشود.
از چه زمانی شروع شد؟ تعویض بچ مواد، تغییر رنگ، توقف دستگاه، افزایش سرعت و سرویس قالب را روی خط زمانی مشخص کنید.
کجا تکرار میشود؟ یک محل ثابت روی قطعه، یک کویتهٔ قالب، تمام قطعات یا نقاط پراکندهٔ رول؟
آخرین تولید سالم چه شرایطی داشت؟ شمارهٔ بچ، فرمول، تنظیمات و نمونهٔ آن را پیدا کنید.
معیار پذیرش چیست؟ ظاهر، ابعاد، وزن، استحکام، ضخامت یا رفتار در مصرف؟ مشخص کنید چه نتیجهای نشان میدهد مشکل حل شده است.
از نمونهٔ سالم و معیوب در شرایط یکسان عکس بگیرید و خود نمونهها را هم نگه دارید. محصولات حاصل از آزمون را تا پایان ارزیابی، از محصول تأییدشده جدا کنید. اگر عیب با دود غیرعادی، جهش فشار یا نشانهٔ خرابی تجهیز همراه است، رسیدگی باید مطابق دستور توقف ایمن خط انجام شود؛ ادامهٔ آزمون کیفی در این وضعیت اولویت ندارد.
جدول سریع انتخاب مسیر عیبیابی
این جدول نقطهٔ شروع بررسی است، نه تشخیص قطعی علت.
نشانه | فرایند مرتبط | اولین تفکیک لازم |
|---|---|---|
رگهٔ نقرهای | تزریق | رطوبت، تخریب ماده یا برش زیاد؟ |
لکهٔ سیاه | تزریق و اکستروژن | آلودگی ورودی یا مواد تخریبشده در مسیر مذاب؟ |
اختلاف رنگ یا رگهٔ رنگی | تولید محصولات رنگی | تغییر کل رنگ یا نایکنواختی موضعی؟ |
حباب یا حفره | بسته به فرایند | گاز محبوس یا حفرهٔ ناشی از جمعشدگی؟ |
فرورفتگی سطح | تزریق | ضخامت موضعی و جبران جمعشدگی چگونه است؟ |
ناقصپرشدن | تزریق | خوراک و حجم تزریق، محدودیت جریان یا خروج هوا؟ |
پلیسه | تزریق | وضعیت بستهشدن قالب یا فشار اضافی داخل آن؟ |
تابیدگی | تزریق و اکستروژن | عیب چه زمانی و در کدام جهت ایجاد میشود؟ |
شکنندگی | قطعهٔ نهایی | شکست موضعی است یا افت عمومی خواص؟ |
زبری خروجی دای | اکستروژن | شکست مذاب، خط دای یا ذرهٔ خارجی؟ |
نوسان ضخامت | فیلم و اکستروژن | تغییر در طول تولید است یا در عرض و محیط مقطع؟ |
چسبندگی فیلم | فیلم | سخت بازشدن لایهها یا اصطکاک زیاد هنگام لغزش؟ |
رگهٔ نقرهای روی قطعه؛ خشککردن همیشه جواب نیست
رگههای نقرهای یا Splay میتوانند با رطوبت، تخریب رزین یا برش زیاد هنگام فرایند مرتبط باشند. بنابراین، دیدن رگه بهتنهایی اثبات نمیکند که مواد مرطوباند. [۱]
ابتدا گرید ماده و دستور خشککردن آن را بررسی کنید. در مواد نیازمند خشککردن، تنظیم عدد روی خشککن به معنی تأیید رطوبت نهایی نیست. ثبت کنید مواد چه مدت در شرایط توصیهشده بودهاند و پس از خشکشدن چگونه به دستگاه منتقل شدهاند. برای مثال، BASF دربارهٔ پلیآمیدهای Ultramid توضیح میدهد که رطوبت نامناسب میتواند علاوه بر سطح، خواص مکانیکی را نیز تحت تأثیر قرار دهد. این موضوع را نباید به یک دما و زمان عمومی برای تمام مواد تبدیل کرد. [۲]
آزمون پیشنهادی: اگر اندازهگیری یا سوابق، رطوبت را محتمل نشان میدهد، نمونهای با آمادهسازی تأییدشده تولید کنید و سایر شرایط را ثابت نگه دارید. اگر عیب باقی ماند، فرضیهٔ رطوبت را قطعی تلقی نکنید؛ سابقهٔ توقف، شرایط حرارتی و برش را بررسی کنید.
اشتباه رایج: افزایش پیاپی زمان یا دمای خشککن بدون بررسی دستور گرید و نتیجهٔ واقعی.
لکهٔ سیاه و سوختگی؛ اول محل تشکیل را پیدا کنید
آلودگی و تخریب حرارتی دو مسیر مهم ایجاد نقاط تیرهاند. ماندن ماده در نواحی کمجریان مسیر مذاب نیز میتواند در تشکیل ذرات تخریبشده نقش داشته باشد. [۳]
برای شروع، نمونهای از مواد ورودی، مواد آسیابشده و محصول معیوب را کنار هم بگذارید. مسیر انتقال و مخلوطسازی را بررسی کنید و مشخص کنید لکهها بعد از تعویض رنگ، توقف یا راهاندازی بیشتر شدهاند یا نه. این مقایسه محل بررسی را محدود میکند؛ بهتنهایی مقصر را مشخص نمیکند.
اگر تمیزکاری یا پرج لازم شد، ماده و روش آن باید با پلیمر و تجهیز سازگار باشد. دستور توقف و راهاندازی یک ماده را برای مادهٔ دیگر استفاده نکنید.
آزمون پیشنهادی: پس از اقدام مشخص، تعداد نقاط تیره را در نمونههایی با وزن، سطح یا تعداد ثابت ثبت کنید. «بهتر به نظر میرسد» برای مقایسهٔ دو اقدام کافی نیست.
اشتباه رایج: پوشاندن لکه با رنگ تیرهتر و اعلام رفع عیب. تغییر ظاهر، علت ایجاد آلودگی یا تخریب را اثباتاً برطرف نمیکند.
اختلاف رنگ و رگهٔ رنگی؛ این دو را جدا بررسی کنید
ابتدا معلوم کنید کل قطعه نسبت به مرجع تغییر رنگ داده یا در یک قطعه ناحیههای روشن و تیره دیده میشود. در راهنمای رنگدهندهٔ Omnicolor، پیشاختلاط نامناسب، پلاستیکسازی ناکافی و پایداری حرارتی رنگدانه از موضوعات مرتبط با عیوب رنگ معرفی شدهاند؛ این راهنما مربوط به همان خانوادهٔ محصول است و نسخهٔ تنظیمات تمام مستربچها نیست. [۴]
ترتیب پیشنهادی بررسی:
کد، سازنده و بچ رزین، مستربچ و پیگمنت را با تولید سالم تطبیق دهید.
مقدار واقعی مصرف را بررسی کنید؛ ثبت عدد روی دوزینگ، جای کنترل خروجی واقعی را نمیگیرد.
فرمول و سهم مواد برگشتی را با نسخهٔ تأییدشده مقایسه کنید.
نمونهها را با ضخامت، زمینه و نور یکسان مقایسه کنید.
برای رگهٔ موضعی، سوابق اختلاط، تغییر رنگ و شرایط فرایند را به بررسی اضافه کنید.
آزمون پیشنهادی: ابتدا صحت فرمول و خوراکدهی را تثبیت کنید؛ سپس گرید مشکوک را با نمونهٔ مرجع مقایسه کنید. اگر همراه با تعویض مستربچ، دما و درصد مصرف هم عوض شوند، سهم هر عامل روشن نمیشود.
اشتباه رایج: بالا بردن درصد مستربچ پیش از روشنشدن علت. افزایش غلظت، آزمون مستقلی برای اثبات کیفیت پخش یا سازگاری نیست.
حباب، حفره و فرورفتگی؛ هر فضای خالی از رطوبت نیست
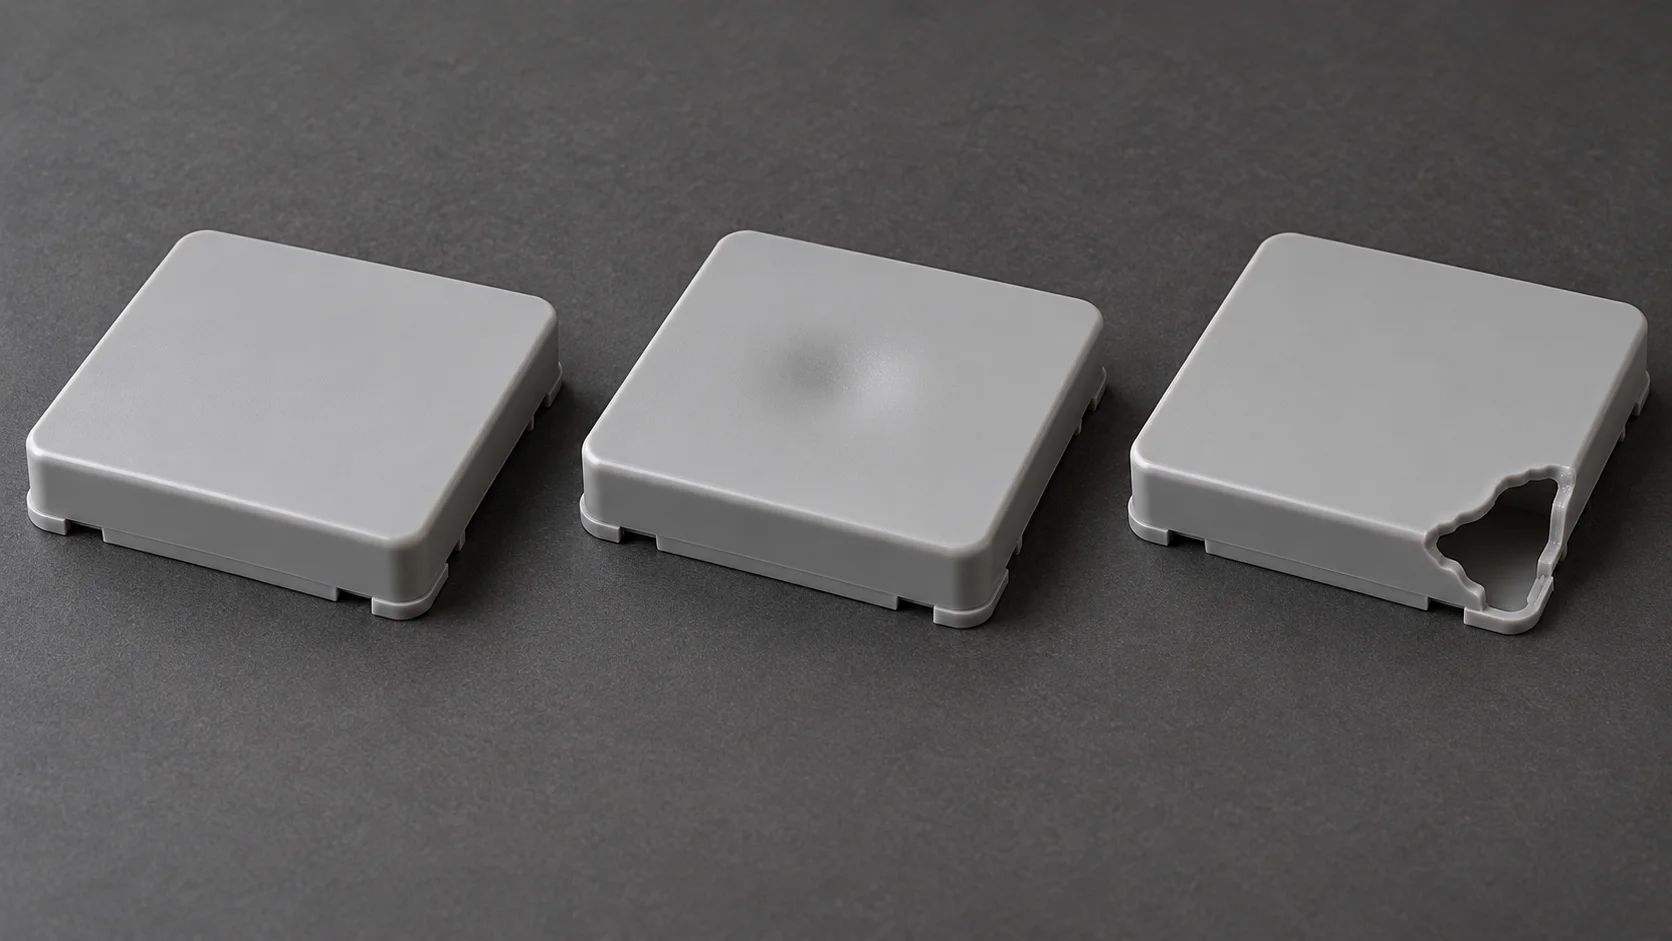
در قطعهٔ تزریقی، جمعشدن بخش داخلی هنگام سردشدن میتواند سطح را به داخل بکشد و فرورفتگی ایجاد کند؛ اگر پوسته مقاومت کند، ممکن است حفرهای درون قطعه تشکیل شود. ضخامتهای زیاد و نحوهٔ جبران جمعشدگی در مرحلهٔ نگهداری از محورهای مهم بررسیاند. [۵]
بنابراین، «حفرهٔ داخلی در بخش ضخیم قطعه» را با «حباب گازی در فیلم» یک مسئله ندانید. محل، شکل و تکرار عیب را بررسی کنید و در صورت نیاز از بررسی مقطع نمونه کمک بگیرید.
برای قطعهٔ تزریقی، بررسی را از محل ضخیمشدگی، مسیر تغذیهٔ آن بخش و شرایط نگهداری شروع کنید. تغییر زمان نگهداری باید با توجه به امکان انتقال مذاب از گیت معنا داشته باشد؛ صرف طولانیترکردن سیکل، تشخیص علت نیست.
آزمون پیشنهادی: در آزمون کنترلشدهٔ نگهداری، وزن قطعه و شدت فرورفتگی یا حفره را همزمان ثبت کنید و پلیسه و ابعاد را نیز بسنجید.
اشتباه رایج: تجویز جاذب رطوبت برای هر نوع حباب یا فضای خالی، بدون تشخیص منشأ آن.
ناقصپرشدن قالب؛ فشار بیشتر آخرین جواب آماده نیست
در Short Shot بخشی از حفرهٔ قالب پر نمیشود. خوراک ناکافی، محدودیت مسیر جریان، دمای نامناسب، خروج ناکافی هوا و ایرادهایی مانند فرسودگی شیر یکطرفه میتوانند در آن نقش داشته باشند. [۶]
ابتدا مشخص کنید نقص هر بار در همان محل تکرار میشود یا مقدار پرشدن نوسان دارد. سوابق خوراک، حجم تزریق و عملکرد دستگاه را بررسی کنید. سپس مسیر جریان و وضعیت خروج هوا را به بررسی اضافه کنید.
اگر شواهد به محدودیت جریان اشاره میکنند، تغییر شرایط تزریق باید در محدودهٔ مجاز ماده، ماشین و قالب انجام شود. کاملشدن ظاهری قطعه بهتنهایی کافی نیست؛ وزن، ابعاد و عیبهای جدید را هم بررسی کنید.
اقدام را به علت متصل کنید: اختلال خوراکدهی به اصلاح تغذیه نیاز دارد؛ مشکل خروج هوا به رسیدگی به ونتها؛ و انجماد زودهنگام جریان به بررسی دما و مسیر جریان. افزایش فشار، جای این تفکیک را نمیگیرد.
اشتباه رایج: افزایش فشار تا جایی که قطعه کامل شود، بدون توجه به پلیسه یا تغییر ابعاد.
پلیسه؛ قالب و فرایند را همزمان ببینید
پلیسه، خروج لایهٔ نازکی از ماده از محدودهٔ مورد نظر قالب است. وضعیت جفتشدن سطوح قالب، فرسودگی یا آلودگی، نیروی گیره و فشار داخل حفره از عوامل بررسیاند. نگهداری بیش از نیاز نیز میتواند نقش داشته باشد. [۷]
محل پلیسه را روی نمونه علامت بزنید. آیا همیشه کنار یک خط جدایش است؟ آیا پس از تغییر تنظیمات ایجاد شده؟ آیا همهٔ کویتهها درگیرند؟ این اطلاعات را همراه با بررسی قالب و سوابق تولید تحلیل کنید.
آزمون پیشنهادی: پس از تأیید وضعیت قالب، تغییر فرایندی محدود را با اندازهگیری پلیسه، وزن و پرشدن کامل قطعه ارزیابی کنید.
اشتباه رایج: افزایش بیحساب نیروی گیره یا کاهش فشار تا حذف پلیسه، بدون بررسی سایر معیارهای پذیرش.
تابیدگی و تغییر ابعاد؛ قطعه چه زمانی از شکل خارج میشود؟
سردشدن نایکنواخت، تفاوت جمعشدگی و جهتگیری ماده از عوامل مهم تابیدگی قطعات تزریقیاند. طراحی قطعه و مسیر جریان نیز در بررسی دخیلاند. [۸]
پیش از اقدام، زمان اندازهگیری را یکسان کنید: بلافاصله بعد از خروج، پس از سردشدن و در زمان توافقشدهٔ کنترل کیفیت. جهت تاب را ثبت کنید و نمونههای یک کویته را با هم مقایسه کنید.
برای تزریق، مدارهای خنککاری، شرایط نگهداری و طراحی قطعه را بررسی کنید. برای محصول اکسترودی، بررسی جداگانهٔ وضعیت خروجی و تجهیزات پاییندست لازم است؛ تنظیم قالب تزریق را نمیتوان به لوله و پروفیل تعمیم داد.
اگر نامتعادلبودن خنککاری تأیید شد، اصلاح آن را پیش از تغییر فرمول دنبال کنید. اگر عیب به ضخامت و جهت جریان وابسته است، بازنگری طراحی و محل گیت باید وارد بررسی شود.
آزمون پیشنهادی: هر تغییر را با نقشهٔ اندازهگیری ثابت بسنجید. فقط بررسی یک بعد، برای پذیرش کامل محصول کافی نیست.
اشتباه رایج: نسبتدادن هر تابیدگی تازه به مستربچ، تنها به این دلیل که رنگ محصول عوض شده است. این همزمانی، سرنخ آزمون است؛ نه اثبات علت.
خط جوش و شکست کنار سوراخها
خط جوش در محل بههمرسیدن جبهههای جریان ایجاد میشود. شکل قطعه، سوراخها و محل گیتها بر محل آن اثر دارند و شرایط فرایند بر کیفیت اتصال مؤثر است. بعضی خطوط جوش میتوانند با کاهش استحکام همراه باشند. [۹]
اگر شکست در محل مشخصی تکرار میشود، موقعیت آن را با خط جوش و هندسهٔ قطعه تطبیق دهید. هدف را روشن کنید: محوشدن ظاهری خط یا تحمل بار و ضربه؟ این دو معیار یکسان نیستند.
آزمون پیشنهادی: پس از تغییر تأییدشده در فرایند یا طراحی، همان آزمون عملکردی مربوط به مصرف را تکرار کنید. عکس بهتر از قطعه، مدرک استحکام بیشتر نیست.
اشتباه رایج: فروش یا مصرف اصلاحکنندهٔ ضربه بهعنوان پاسخ قطعی به هر شکست موضعی.
شکنندگی؛ اول مشخص کنید چه چیزی و کجا میشکند
شکست میتواند با تخریب ماده، تنش پسماند، ضعف خط جوش، اختلاط مواد ناسازگار، شرایط خشککردن یا مصرف نامناسب مواد برگشتی مرتبط باشد. این فهرست، تشخیص قطعهٔ شما نیست؛ مسیرهای بررسی را نشان میدهد. [۱۰]
ثبت کنید شکست هنگام خروج از قالب رخ میدهد، در مونتاژ ایجاد میشود یا پس از مدتی مصرف. محل شکست و روش اعمال نیرو را یکسان نگه دارید. یک قطعه که با دست خم شده، جای آزمون پذیرش تعریفشده را نمیگیرد.
آزمون پیشنهادی: نمونهٔ تولید سالم و مشکوک را با شرایط یکسان مقایسه کنید. در صورت وجود سابقهٔ معتبر، نقش تغییر بچ یا مواد برگشتی را در آزمایش محدود بررسی کنید. اگر نتیجه روشن نیست، بررسی آزمایشگاهی متناسب با مسئله لازم است.
اشتباه رایج: نتیجهگیری اینکه «مواد ضعیف است» یا «فیلر زیاد است» صرفاً از روی صدای شکست یا ظاهر آن.
پوستهپوستهشدن؛ فقط یک عیب ظاهری نیست
در جداشدن لایهمانند سطح قطعه، آلودگی مواد، تخریب، رطوبت نامناسب، برش زیاد و مصرف بیش از نیاز مواد رهاساز قالب از موارد قابل بررسیاند. [۱۱]
ابتدا سابقهٔ اختلاط و تغییر مواد را بررسی کنید. اگر مشکل خروج از قالب وجود دارد، استفادهٔ بیشتر از رهاساز را تنها راهحل فرض نکنید؛ خود مشکل خروج باید بررسی شود.
آزمون پیشنهادی: پس از کنترل پاکی مسیر و تأیید فرمول، یک نمونهٔ قابلردیابی بسازید و علاوه بر سطح، عملکرد مورد نیاز قطعه را بسنجید.
عیبهای فیلم و اکستروژن؛ الگوی تغییر از خود عدد مهمتر است
نوسان ضخامت و ناپایداری حباب فیلم
در فیلم دمشی، تغییر ضخامت در طول فیلم را از تغییر در عرض آن جدا کنید. نوسان خروجی اکسترودر و کشش خط با تغییرات طولی مرتبطاند؛ جریان هوای مزاحم و وضعیت خنککاری نیز میتوانند حباب را ناپایدار کنند. چروک رول، مسیر بررسی تجهیزات جمعکردن و رولپیچی را هم لازم دارد. [۱۲]
از چند موقعیت مشخص روی فیلم اندازهگیری بگیرید و زمان نمونهبرداری را ثبت کنید. عدد میانگین ضخامت ممکن است تغییرات موضعی را پنهان کند. همزمان، وضعیت حباب، سرعت خط و روند فشار را ثبت کنید تا مقایسه امکانپذیر باشد.
اشتباه رایج: دستکاری دای برای هر نوسان ضخامت، پیش از آنکه جهت و الگوی نوسان مشخص شود.
خط دای و عیبهای فیلم چندلایه
خطوط سطحی میتوانند با رسوب، آلودگی مسیر مذاب یا آسیب دای مرتبط باشند. در فیلم چندلایه، ناپایداری بین لایهها نیز موضوعی جداگانه است و به بررسی شرایط جریان و مواد هر لایه نیاز دارد. [۱۳]
محل خط را نسبت به دای و مسیر فیلم ثبت کنید. اگر مسئله در یک لایه است، فرمول و شرایط همان لایه را جداگانه مستند کنید؛ تغییر همزمان تمام اکسترودرها، علت را مبهم میکند.
زبری سطح و شکست مذاب
زبری خروجی، خطوط عرضی شبیه پوستکوسه و اعوجاج شدیدتر مذاب را نباید خودکار یک عیب واحد دانست. شرایط جریان، دما و هندسهٔ دای در این پدیدهها نقش دارند. [۱۴]
آزمون پیشنهادی: پس از تفکیک عیب از خط دای و ذرات خارجی، رفتار سطح را هنگام تغییر محدود و مجاز دبی ثبت کنید. نتیجه باید با پایداری خط و کیفیت نهایی سنجیده شود. کاهش عیب با تغییر دبی، سرنخ تشخیصی است؛ لزوماً تنظیم اقتصادی نهایی نیست.
کمکفرایند یا PPA برای بعضی مشکلات شکست مذاب کاربرد دارد؛ انتخاب گرید و زمان لازم برای مشاهدهٔ اثر آن باید مشخص باشد. مصرف آن، جای تشخیص نوع زبری را نمیگیرد. [۱۵]
نوسان ابعاد در لوله، شیلنگ و پروفیل
قطر، ضخامت یا شکل مقطع را در طول تولید ثبت کنید و زمان آن را با روند فشار مذاب، خوراکدهی و سرعت کشنده تطبیق دهید. سپس وضعیت کالیبراسیون و خنککاری پاییندست را طبق دستورالعمل همان خط بررسی کنید. هماهنگی تغییرات کمک میکند آزمون بعدی را انتخاب کنید؛ بهتنهایی اثبات نمیکند کدام تجهیز خراب است. [۱۴]
چسبندگی فیلم؛ آنتیبلاک و اسلیپ یک کار نمیکنند
ابتدا بین دو حالت تفاوت بگذارید: لایهها بهسختی از هم جدا میشوند یا پس از جداشدن، روی هم سخت میلغزند؟ آنتیبلاک با کاهش تماس نزدیک سطوح به کاهش چسبندگی کمک میکند؛ اسلیپ برای کاهش مقاومت لغزش به کار میرود. عملکرد اسلیپ معمولاً با ضریب اصطکاک یا COF ارزیابی میشود. [۱۶، ۱۷]
در مورد اسلیپهای مهاجر، زمان رسیدن افزودنی به سطح اهمیت دارد؛ بنابراین مقایسهٔ فیلم تازه با نمونهای که مدت متفاوتی نگهداری شده میتواند گمراهکننده باشد. [۱۷]
آزمون پیشنهادی: زمان پس از تولید، شرایط نگهداری و روش ارزیابی را ثابت کنید. بازشدن لایهها و لغزش را جداگانه بسنجید و نتیجه را کنار نیاز چاپ، دوخت و بستهبندی قرار دهید.
اشتباه رایج: درخواست «روانکنندهٔ قویتر» بدون مشخصکردن اینکه مشکل، چسبندگی لایههاست یا اصطکاک هنگام حرکت.
چه زمانی تعویض مستربچ یا افزودنی منطقی است؟
وقتی یک فروشنده بدون دانستن نوع پلیمر، فرایند و نشانهٔ عیب برای شما درصد مصرف تعیین میکند، هنوز اطلاعات لازم برای نسخهدادن را ندارد. از طرف دیگر، درست نیست که هر ایرادی را از دستگاه بدانیم و نقش مواد را کنار بگذاریم. هر دو فرضیه باید قابل آزمون باشند.
پیشنهاد تغییر | پیش از خرید چه چیزی باید روشن شود؟ | معیار ارزیابی نمونه |
|---|---|---|
تعویض مستربچ رنگی | گرید، پایه، درصد مصرف و نوع اختلاف رنگ | یکنواختی، تطابق با مرجع و عملکرد قطعه |
استفاده از PPA | تشخیص عیب مرتبط با جریان مذاب و تناسب گرید | سطح، پایداری فرایند و کیفیت خروجی |
تغییر آنتیبلاک یا اسلیپ | تفکیک بازشدن لایهها از لغزش | آزمون جداگانهٔ هر نیاز در زمان یکسان |
استفاده از جاذب رطوبت | شواهد وجود رطوبت و تأیید تناسب با ماده | کاهش عیب همراه با حفظ مشخصات محصول |
اصلاحکنندهٔ ضربه | علت احتمالی شکست و هدف عملکرد | آزمون ضربه یا عملکرد تعریفشده |
تغییر پایدارکننده | نوع تخریب مورد بررسی و مدارک فرمول | آزمون مرتبط با فرایند یا مصرف نهایی |
این جدول پیشنهاد مصرف یک محصول مشخص نیست؛ چارچوب ارزیابی پیشنهاد تأمینکننده است. درصد بهینه را باید با نمونه و معیار پذیرش تعیین کرد.
چطور یک آزمون عیبیابی قابل اعتماد طراحی کنیم؟
برای بررسی اولیه، یک فرضیه و یک تغییر مشخص انتخاب کنید. این روش برای پیداکردن مسیر مناسب است؛ اگر چند عامل به هم وابسته باشند، آزمایش طراحیشده با نظر مسئول فنی مناسبتر خواهد بود.
وضعیت پایه را ثبت کنید. فرمول، بچها، تنظیمات، زمان و شدت عیب را بنویسید.
فرضیه را صریح بیان کنید. مثلاً «نوسان خوراکدهی در اختلاف رنگ نقش دارد»؛ نه «احتمالاً مواد بد است».
یک تغییر قابل برگشت تعیین کنید. تغییر باید مجاز و قابل اندازهگیری باشد.
برای رسیدن خط به وضعیت پایدار فرصت بدهید. نمونهٔ پیش و پس از تغییر نباید مخلوط شود؛ زمان مناسب به خط وابسته است.
همان معیارها را دوباره بسنجید. رفع عیب ظاهری را کنار وزن، ابعاد و عملکرد لازم بررسی کنید.
نتیجه را تکرار و ثبت کنید. یک نمونهٔ خوب برای اعلام رفع پایدار مشکل کافی نیست؛ تعداد و فاصلهٔ نمونهها را در برنامهٔ کنترل کیفیت تعیین کنید.
نمونهٔ زیر یک سناریوی فرضی آموزشی است، نه گزارش تجربهٔ مشتری: اگر رگهٔ رنگی بعد از تعویض بچ ظاهر شده، ابتدا صحت کدها و مقدار واقعی دوزینگ بررسی میشود. سپس، در صورت امکان و مجازبودن، نمونهٔ مرجع با شرایط ثبتشده آزموده میشود. اگر اختلاف تکرار شد، بررسی گرید و بچ ارزش بیشتری پیدا میکند؛ اگر تکرار نشد، باید عوامل دیگر دنبال شوند. همزمانیِ تعویض بچ و ایجاد عیب، بهتنهایی نتیجهٔ آزمایش نیست.
چه اطلاعاتی برای بررسی فنی ارسال کنیم؟
برای مکاتبه با تأمینکنندهٔ مواد یا پشتیبانی دستگاه، این فرم کوتاه را تکمیل کنید:
اطلاعات | چیزی که باید ثبت شود |
|---|---|
محصول و فرایند | نوع قطعه، فیلم یا پروفیل و روش تولید |
مادهٔ پایه | نام کامل، سازنده، گرید و شمارهٔ بچ |
فرمول | کد و مقدار واقعی مستربچ، افزودنی و مواد برگشتی |
شرح عیب | محل، زمان شروع، میزان تکرار و عکس واضح |
مرجع سالم | نمونه و شرایط آخرین تولید تأییدشده |
آمادهسازی | شرایط خشککردن و نتیجهٔ اندازهگیری، در صورت ارتباط |
شرایط تولید | تنظیمات و دادههای واقعی مرتبط با عیب |
تغییرات اخیر | مواد، اپراتور، تجهیز، سرویس، توقف یا سرعت |
آزمونهای انجامشده | هر تغییر و نتیجهٔ آن، جداگانه |
معیار پذیرش | مشخصهای که باید به حد توافقشده برسد |
چه زمانی میتوان گفت عیب برطرف شده است؟
رفع عیب زمانی قابل قبول است که نتیجه در نمونهبرداری تعریفشده تکرار شود، معیارهای ضروری محصول حفظ شوند و تنظیمات یا اصلاحات انجامشده مستند باشند. اگر سطح صافتر شده اما استحکام افت کرده، مسئله حل نشده است؛ فقط نوع مردودی عوض شده است.
برای بررسی گزینههای مرتبط، میتوانید به صفحات مستربچ و پیگمنت هینزا پلیمر مراجعه کنید. در درخواست بررسی یا استعلام، شرح عیب و اطلاعات تولید را هم ارسال کنید تا پیشنهاد محصول به نیاز مشخص شما متصل باشد.
منابع فنی و مطالعهٔ بیشتر
منابع زیر مبنای بخشهای فنیاند. روش ثبت عیب، فرمها و ترتیب آزمونها در این مقاله، چارچوب پیشنهادی تحریریه هستند. راهنمای عمومی جایگزین مدارک گرید و دستورالعمل تجهیز نیست.
۱. Protolabs؛ عیوب تزریق و رگههای سطحی
۲. BASF؛ راهنمای Ultramid و آمادهسازی پلیآمید (PDF)
۳. FirstMold؛ بررسی نقاط سیاه در تزریق — استفاده برای تفکیک آلودگی و تخریب؛ اعداد و توصیههای عمومی توقف این صفحه به تمام مواد تعمیم داده نشدهاند.
۴. Avient؛ راهنمای Omnicolor و عیبیابی رنگ (PDF)
۵. Autodesk Moldflow؛ فرورفتگی و حفره
۶. Autodesk Moldflow؛ ناقصپرشدن
۹. Protolabs؛ خط جوش در قطعات تزریقی
۱۰. Autodesk Moldflow؛ شکنندگی
۱۱. Autodesk Moldflow؛ جداشدن لایههای سطحی
۱۲. LyondellBasell؛ رفع مشکلات فیلم دمشی (PDF)
۱۳. LyondellBasell؛ عیبیابی فیلم چندلایه (PDF)
۱۴. Dynisco؛ راهنمای فرایند اکستروژن (PDF)
محصولات مرتبط با این مقاله
مستربچ رنگی
مستربچ آبی آسمانی 5116
- پایههای قابل عرضه
- PE/
PP/ PS/ PVC/ ABS/ PC/ PA/ PET/ EVA/ POM
 اتریشموجودی: استعلامی
مستربچ رنگی
مستربچ بنفش روشن PE RX-PURP
- پایههای قابل عرضه
- PE/
PP/ PS/ PVC/ ABS/ PC/ PA/ PET/ EVA/ POM
 ترکیهموجودی: استعلامی
مستربچ رنگی
مستربچ زرد درخشان ABS 221205
- پایههای قابل عرضه
- PE/
PP/ PS/ PVC/ ABS/ PC/ PA/ PET/ EVA/ POM
اتریشموجودی: استعلامی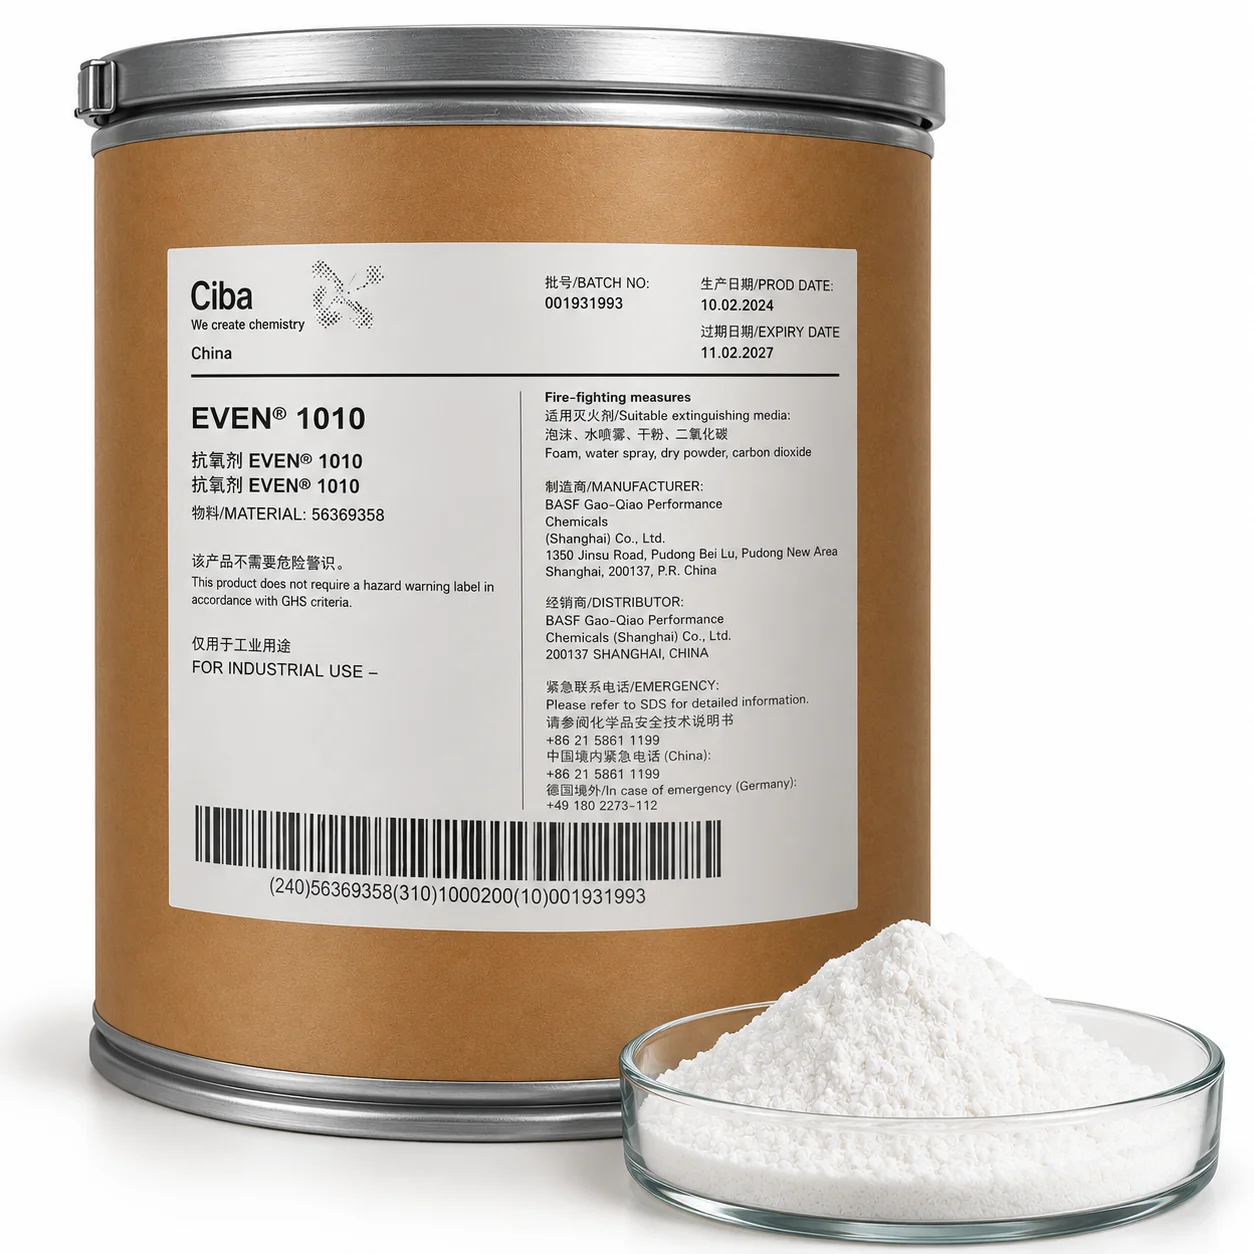
آنتی اکسیدان
آنتی اکسیدان 1010 سیبا
- نوع افزودنی
- آنتیاکسیدان فنولی
- پلیمر پایه
- بدون حامل پلیمری؛ افزودنی پودری
 آلمانموجودی: استعلامی
سؤالات متداول
اولین قدم در رفع عیب تولید پلاستیک چیست؟
نشانه، محل و زمان شروع عیب را ثبت کنید و شرایط آن را با آخرین تولید سالم مقایسه کنید. سپس یک علت احتمالی را با آزمون کنترلشده بررسی کنید. تغییر چند تنظیم بهطور همزمان، تشخیص سهم هر عامل را دشوار میکند.
آیا رگهٔ نقرهای همیشه از رطوبت مواد است؟
خیر. رطوبت، تخریب ماده و برش زیاد از مسیرهای احتمالیاند. شرایط آمادهسازی و رطوبت واقعی را بررسی کنید و اگر شواهد کافی نیست، خشککردن بیشتر را پاسخ قطعی ندانید.
آیا افزایش درصد مستربچ رگهٔ رنگی را رفع میکند؟
لزوماً خیر. ابتدا صحت خوراکدهی، فرمول، اختلاط و تناسب گرید بررسی شود. تغییر درصد باید با نمونه و ارزیابی نتیجه انجام شود؛ پررنگترشدن محصول به معنی رفع علت رگه نیست.
برای حباب در محصول، جاذب رطوبت اضافه کنیم؟
ابتدا منشأ فضای خالی را مشخص کنید. در قطعهٔ تزریقی، بعضی حفرهها از جمعشدگی ایجاد میشوند. جاذب رطوبت، راهحل عمومی همهٔ حبابها و جایگزین دستور آمادهسازی هر گرید نیست.
تفاوت آنتیبلاک و اسلیپ در فیلم چیست؟
آنتیبلاک به کاهش چسبندگی بین سطوح فیلم کمک میکند؛ اسلیپ مقاومت لغزش را کاهش میدهد. نیاز به هرکدام باید با نوع مشکل و آزمون مرتبط مشخص شود.
از کجا بفهمیم مشکل از مواد است یا دستگاه؟
از روی ظاهر بهتنهایی نمیتوان با قطعیت گفت. سوابق تولید، نمونهٔ مرجع، بررسی خوراک و تجهیزات و آزمایش کنترلشده کمک میکنند نقش عوامل جدا شود. تعویض همزمان مواد و تنظیمات، نتیجه را مبهم میکند.
چه زمانی باید بررسی آزمایشگاهی انجام شود؟
وقتی علت با بررسی خط روشن نمیشود، شکست یا افت عملکرد ادامه دارد، یا پذیرش محصول به خاصیتی نیاز دارد که با مشاهده قابل تأیید نیست. نوع آزمون باید بر اساس فرضیه و معیار محصول انتخاب شود.